Vloersleuflijn (Dubbel uiteinde tenomer))
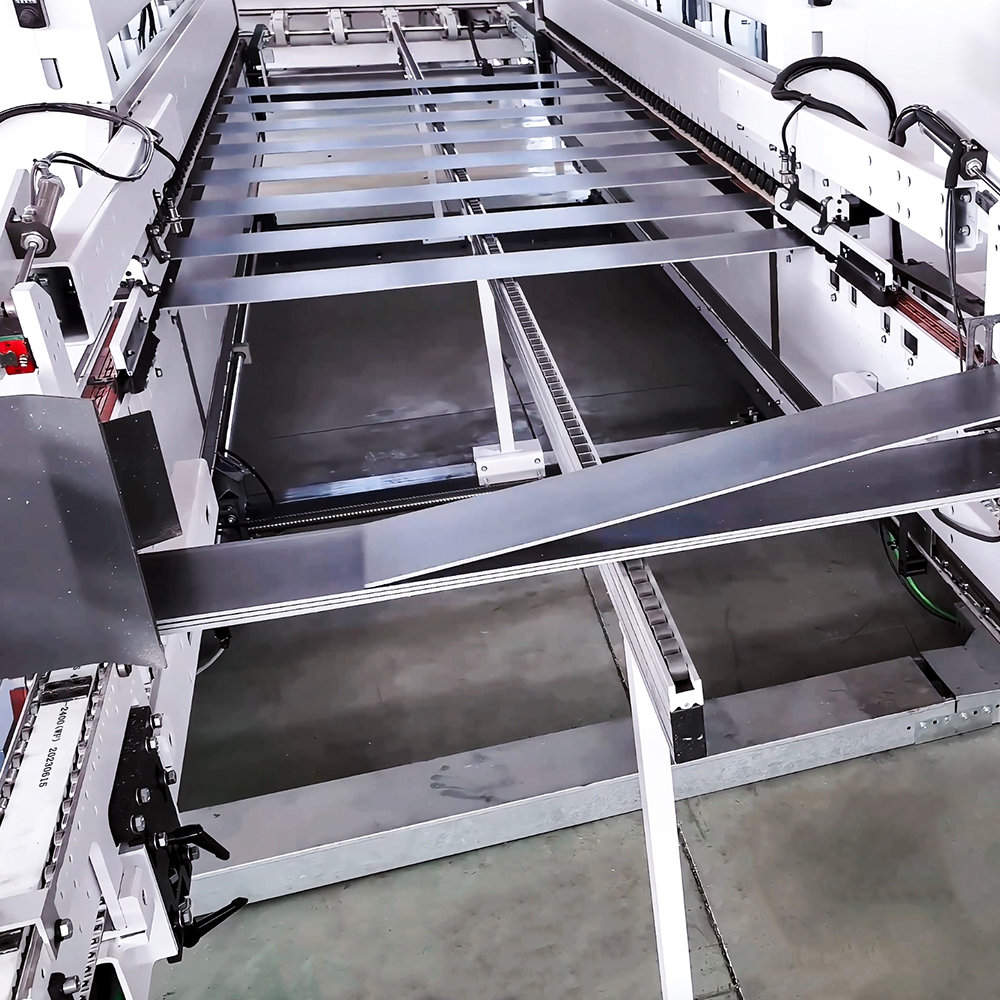
Het product kan de vloer verticaal en horizontaal sleuven. De machine -serie ...
Zie detailsLoop op vrijwel elke SPC-, WPC-, LVT- of laminaatvloerlijn en u hoort hetzelfde ritme: panelen bewegen door een reeks stations, waarbij elk de plank een stukje dichter bij een afgewerkte plank brengt. Ergens in die reeks staat een DET-machine in de lengterichting. De naam klinkt technisch, maar de taak is eenvoudig. Een pennenbank met twee uiteinden, ontworpen voor lengtedoorvoer, bewerkt beide lange randen van een paneel in één keer en vormt het profiel dat bepaalt hoe de vloer eruitziet, past en presteert.
Voor productieteams is de DET in de lengte zelden zomaar een zaag. Het is een precisieprofileerstation. Breedte, rechtheid van de randen, messing-en-groefgeometrie, schuine kwaliteit en oppervlakteafwerking beginnen hier allemaal. Als het station goed is ingericht, heeft de rest van de lijn een stabiele referentie om vanuit te werken. Als dit niet het geval is, erft elke stroomafwaartse bewerking het probleem.
In een lengteconfiguratie beweegt de plank zich over de lengte tussen twee gereedschapskoppen. De koppen werken tegelijkertijd aan de linker en rechter lange randen. Afhankelijk van het gereedschapspakket kan de machine de paneelbreedte op maat maken, een tand aan de ene kant en een groef aan de andere kant snijden, een afschuining of afschuining aanbrengen, reliëfgroeven snijden of de rand voorbereiden voor een latere coatingstap. Bij de productie van vloeren is dit vaak het station dat een plank zijn lange kantprofiel geeft voordat het matchen van de uiteinden het overneemt.
Het ‘dubbele uiteinde’ van de naam verwijst naar gelijktijdige bewerking aan beide uiteinden van de werkcyclus, niet naar twee afzonderlijke machines die aan elkaar zijn vastgeschroefd. Dat onderscheid is van belang omdat een DET in de lengte afhankelijk is van een gemeenschappelijke transportreferentie, een stabiel ketting- of rollenbed en twee koppen die op één lijn blijven met elkaar. Als één hoofd afdrijft, verandert het profiel aan die kant, en de messing-en-groef-pasvorm zal dit laten zien. Voor een bredere kijk op hoe deze machines worden gebouwd en toegepast, kunt u deze handleiding raadplegen industriële dubbele pennertechnologie is een nuttig uitgangspunt.
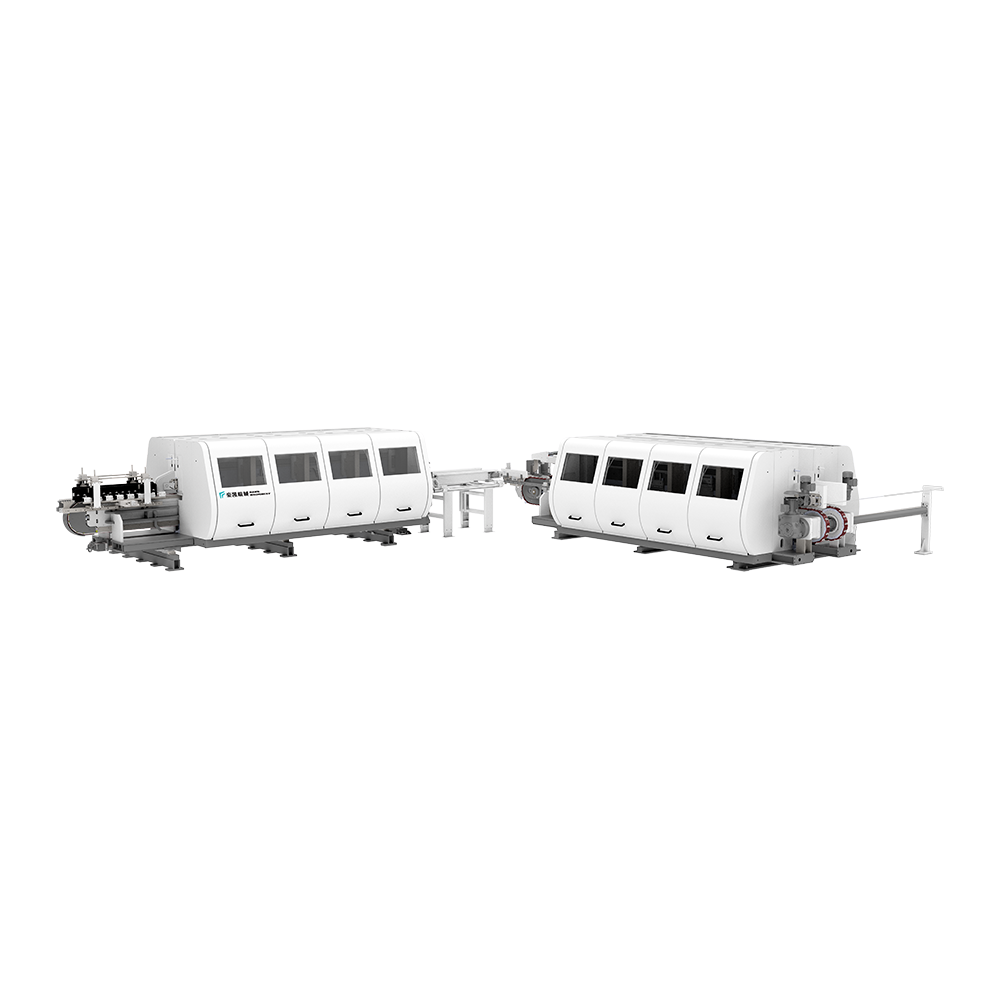 Vloergleuflijn Dubbele eindtenonerserie Een DET-serie met zes modellen in de lengte- en dwarsrichting voor vloerpanelen, handig bij het evalueren van het volledige randproces in plaats van alleen het spilvermogen. Bekijk Product →
Bij veel vloerplanten maakt de DET in de lengte deel uit van een gleufgedeelte in plaats van een op zichzelf staande aankoop. Het kan worden gecombineerd met een kruisstation, toevoersystemen, stofopvang- en randcoatingapparatuur. Daarom moet de aankoopbeslissing gebaseerd zijn op het volledige snijkantproces, en niet alleen op het spilvermogen of de maximale voedingssnelheid.
Het verschil tussen een DET in de lengte- en een dwarsrichting is niet alleen de manier waarop de machine wordt gedraaid. Het verandert welke randen worden bewerkt, hoe het paneel wordt ondersteund en wat de operator moet controleren. Een lengtestation behandelt de lange randen terwijl het bord in de lengte beweegt. Een kruisstation behandelt de korte uiteinden nadat het lange-kantprofiel is vastgesteld. De twee werken als partners, en het eerste station vormt meestal de referentie voor het tweede.
| Productie vraag | In de lengte DET | Kruiselings DET |
|---|---|---|
| Welke randen worden bewerkt? | Beide lange randen | Beide korte uiteinden |
| Hoe reist het paneel? | Over zijn lengte | Over de breedte |
| Typische rol | Breedtematen, lange tand en groef, afschuining | Eindafstemming, korte pen en groef |
| Gebruikelijke positie in de lijn | Voordat het matchen eindigt | Na profilering langs de lange zijde |
| Wat u eerst moet verifiëren | Rechtheid, breedteconsistentie en profieldiepte | Haaksheid, eindtolerantie en passing met de lange zijde |
Een DET in de lengterichting kan er vanaf de kant van de operator eenvoudig uitzien: voer het bord in, houd het tegen de geleiders en laat de koppen het werk doen. In de praktijk beheert de machine meerdere variabelen tegelijk. Variatie in plaatbreedte, haaksheid van de snijkant, voedingssnelheid, gereedschapsslijtage en spaanafvoer hebben allemaal invloed op de uiteindelijke snijkant.
De meeste DET-machines in de lengte delen een gemeenschappelijke architectuur, hoewel de details per fabrikant en toepassing verschillen. De belangrijke vraag is niet of een machine deze onderdelen heeft, maar of ze zijn gebouwd en afgesteld op een manier die past bij uw materiaal- en tolerantiedoel.
De installatiediscipline is net zo belangrijk als de hardware van de machine. Een DET in de lengterichting is slechts zo stabiel als zijn referentieoppervlakken. Als de ketting versleten is, de geleiders los zitten of de aandrukkracht ongelijkmatig is, kan de snijder een schoon ogende rand produceren die nog steeds niet kan worden gecontroleerd door een droge pasvorm. Operators moeten de breedte, profieldiepte en rechtheid van de randen kunnen verifiëren met eenvoudige meters voordat een productierun begint.
Aan een DET in de lengterichting kan worden gevraagd om verschillende materiaalfamilies in dezelfde fabriek te laten lopen. Iedereen gedraagt zich anders op het snijvlak. SPC is stijf en schurend, dus standtijd en stofbeheersing krijgen doorgaans meer aandacht. WPC is zachter en kan gevoeliger zijn voor hitte en steundruk. LVT is flexibel en heeft mogelijk een zorgvuldige invoergeleiding nodig om vervorming te voorkomen. Laminaat brengt een harde slijtlaag met zich mee en risico op chippen. Meerlaagse parketvloeren vereisen een zuivere afschuiving van houtvezels, terwijl vezelcement en wandpanelen een hoge mate van slijtvastheid en stabiele klemming hoog in het vaandel hebben staan.
De praktische les is dat er niet van mag worden uitgegaan dat elk product goed werkt in één enkele opstelling. Een profiel dat op een dikke SPC-plank werkt, heeft mogelijk een andere ondersteuning, voedingssnelheid en gereedschap nodig op een dunne LVT-tegel. Voordat u een machine accepteert, moet u eerst de materialen uitvoeren die u daadwerkelijk produceert. Controleer de droge pasvorm, niet alleen de snit. Bekijk de tand en groef onder goed licht, meet de groefdiepte en -breedte over een reeks planken en inspecteer de afschuining op spanen of scheuren. Een korte testsnede is nuttiger dan een lang specificatieblad.
Bij een typische vloerlijn zit de DET in de lengterichting nadat het paneel tot een hanteerbaar formaat is gesneden en vóór het matchen, coaten of verpakken. De exacte volgorde is afhankelijk van het product. Een SPC-lijn kan extrusie, gloeien, snijden, gleufsteken en coaten combineren. Een laminaatlijn kan beginnen vanaf een pers en zich voortbewegen via trimmen en profileren. In beide gevallen moet het lengtestation een consistente lange rand opleveren, zodat het dwarsstation een vierkant, goed passend uiteinde kan produceren.
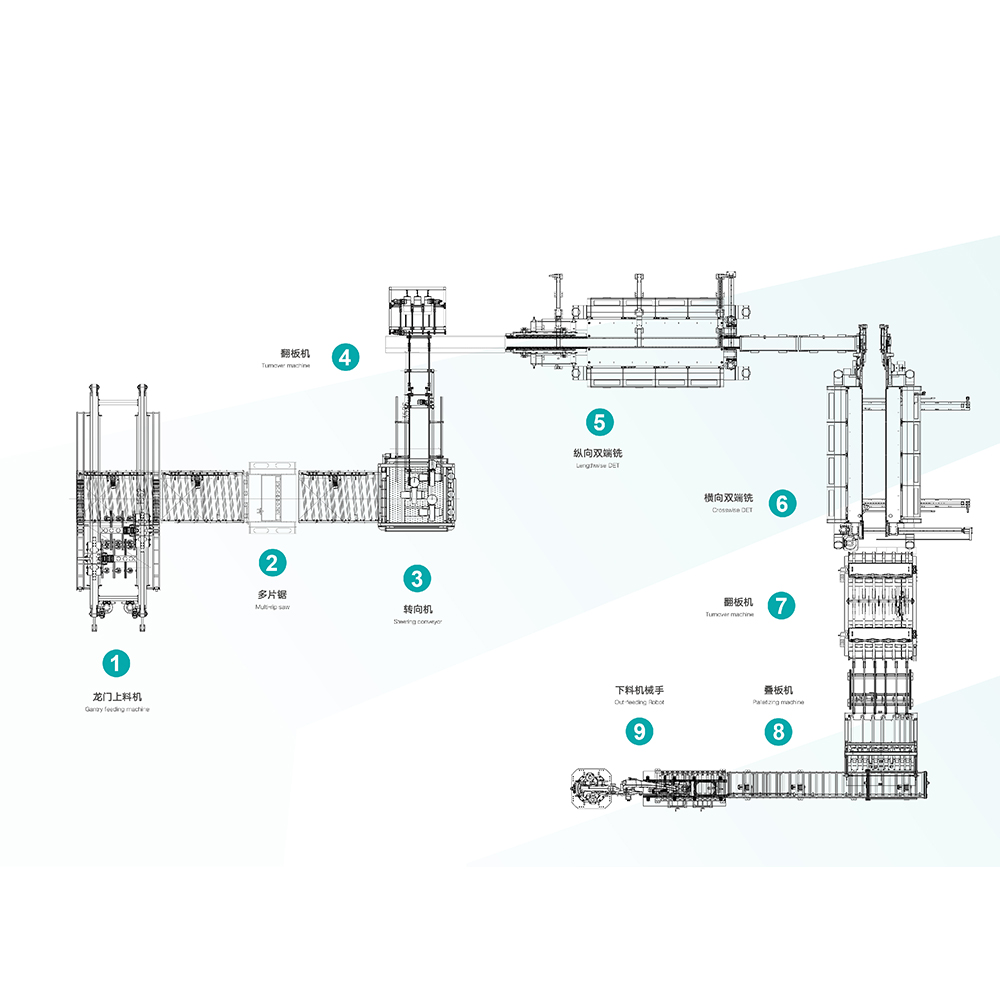 Automatische SPC- en PVC-vloerproductielijn Een geïntegreerde aanvoer-, snij- en gleuflijn voor SPC-, WPC- en PVC-vloeren, relevant bij het beoordelen van invoer, overdracht en uitvoer als één proces. Bekijk Product →
Wanneer de DET in de lengterichting in een automatische lijn wordt geïntegreerd, zijn de invoer-, overdracht- en uitvoersecties net zo belangrijk als de pennenbank zelf. Een machine die goed presteert in een stand-alone test kan zich anders gedragen als hem wordt gevraagd een snellere stroomopwaartse zaag te volgen of een dwarsstation zonder buffer te voeden. Lijnsnelheid, accumulatie en bordafstand moeten samen worden beoordeeld.
 Slim vloerproductielijn MES-systeem Een MES-platform met verbonden apparaten voor digitaal vloerproductiebeheer, ondersteuning van taakweergave, etikettering, tellen, RFID-identificatie en beveiligde toegang. Bekijk Product →
Voor fabrieken die meerdere profielen produceren of meerdere ploegendiensten draaien, worden productiegegevens onderdeel van het kwaliteitsverhaal. Opstellingsregistraties, het bijhouden van de standtijd van het gereedschap, redenen voor stilstand en first-pass yield helpen teams om te zien of een snijkantprobleem wordt veroorzaakt door gereedschap, materiaal, omschakeling of transport. Dat is waar een managementsysteem de DET-operator kan ondersteunen, in plaats van het oordeel van de operator te vervangen.
Een DET-machine in de lengterichting is een productiemiddel voor de lange termijn. Het koopgesprek moet snel overgaan van de snelheid van de krantenkoppen naar de details die de dagelijkse prestaties bepalen.
Een DET-machine in de lengte verdient zijn plaats in een vloerbedekkingsinstallatie wanneer hij de lange zijde voorspelbaar maakt. Dat betekent stabiel transport, herhaalbare kopinstellingen, geschikt gereedschap en een installatieroutine waar operators op vertrouwen. De machine hoeft niet het meest ingewikkelde item op de lijn te zijn. Het moet zijn referentie behouden, zijn spanen verwijderen, het paneeloppervlak beschermen en ervoor zorgen dat de droge pasvorm samenkomt zonder herhaalde aanpassingen.
Bij HAWK Machinery werken we sinds 2005 samen met producenten van vloer- en wandpanelen, en de nuttigste gesprekken beginnen meestal met een voorbeeldbord en een profieltekening in plaats van een specificatieblad. Als u een nieuw sleufprofiel plant of een bestaand lengtestation vervangt, neem dan het materiaal, het profiel en de tolerantie mee die u nodig heeft. Dat is de praktische basis voor het kiezen van een machine die past bij de lijn, het product en de mensen die hem bedienen.
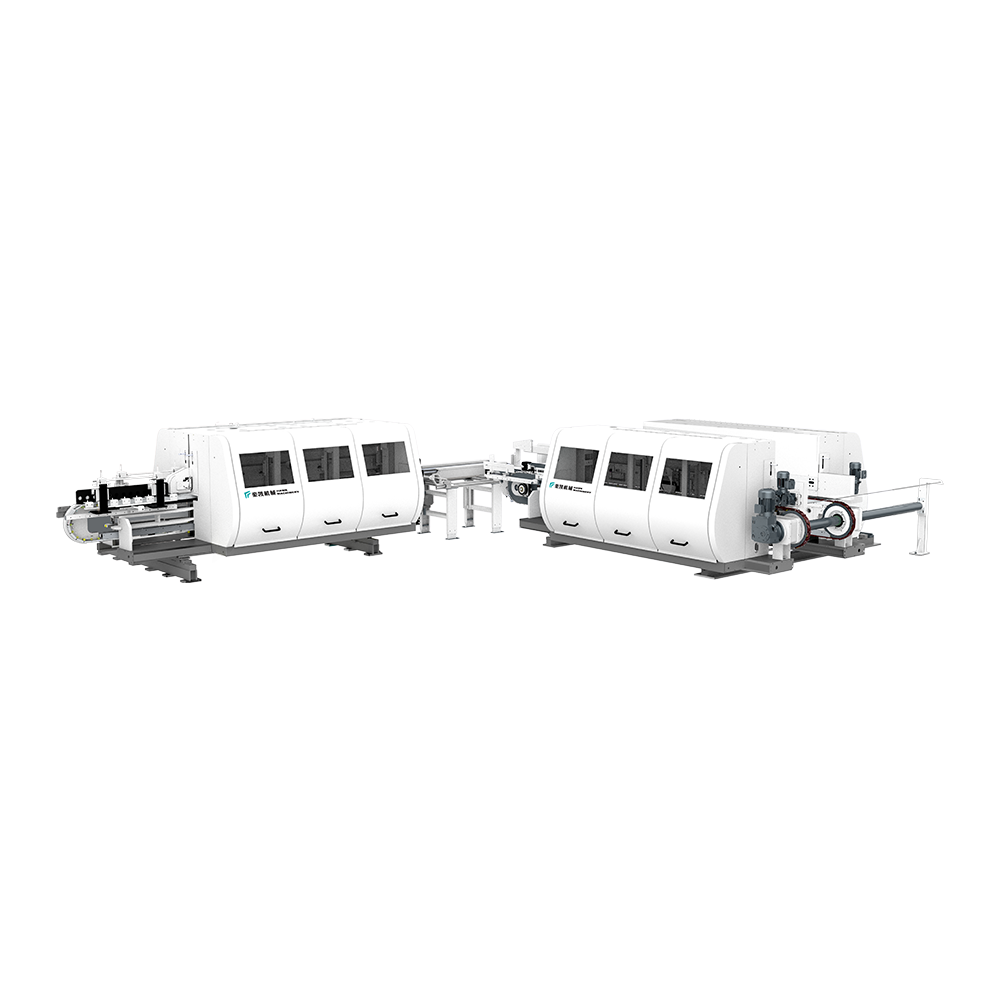
Het product kan de vloer verticaal en horizontaal sleuven. De machine -serie ...
Zie details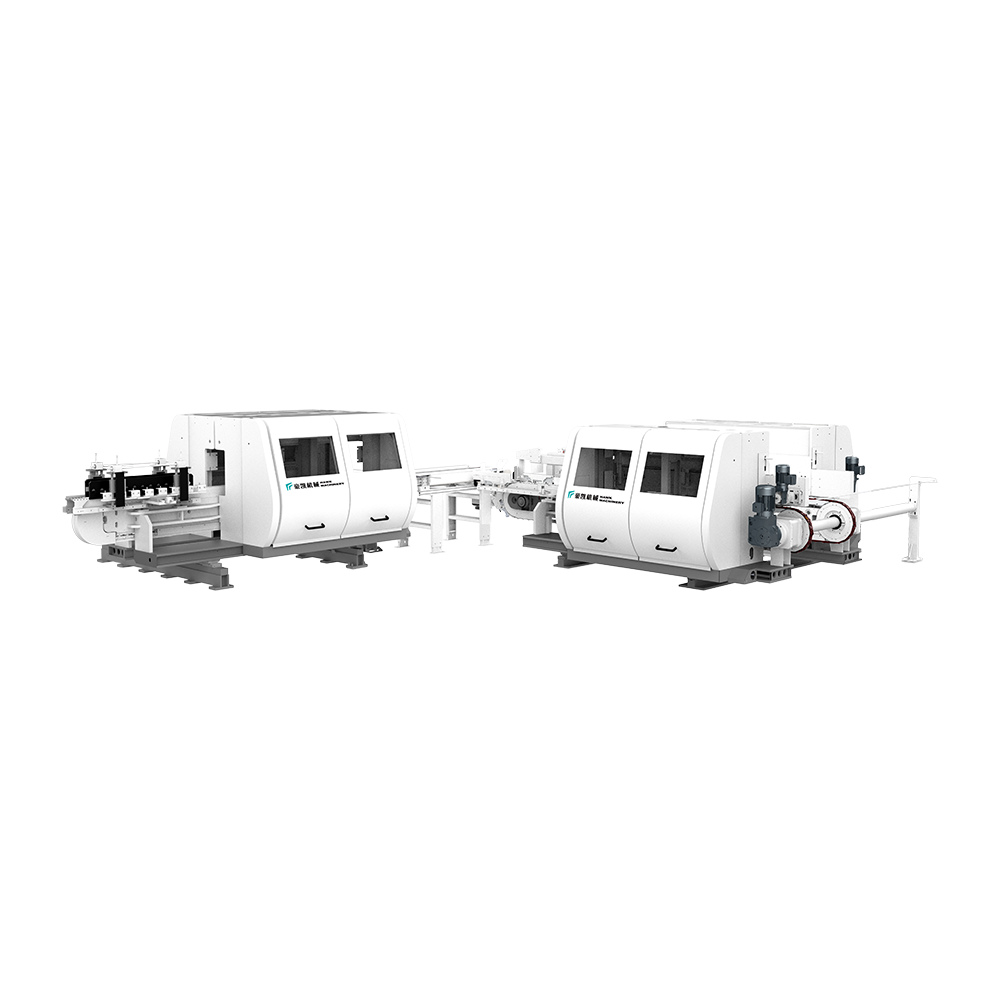
Deze apparatuur is geschikt voor het bijsnijden en afsluiten van LVT -vloeren...
Zie details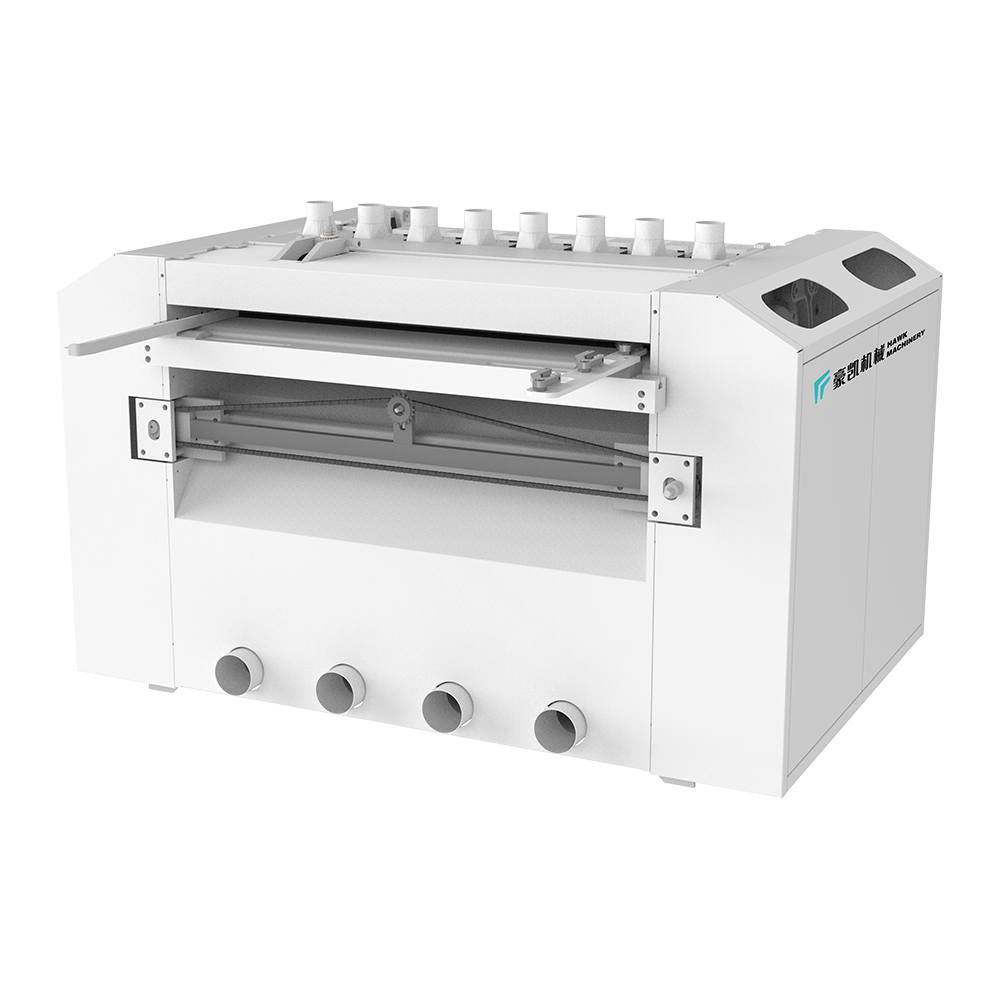
Verschillende zaagmethoden voor transmissie zijn geschikt voor verschillende ...
Zie details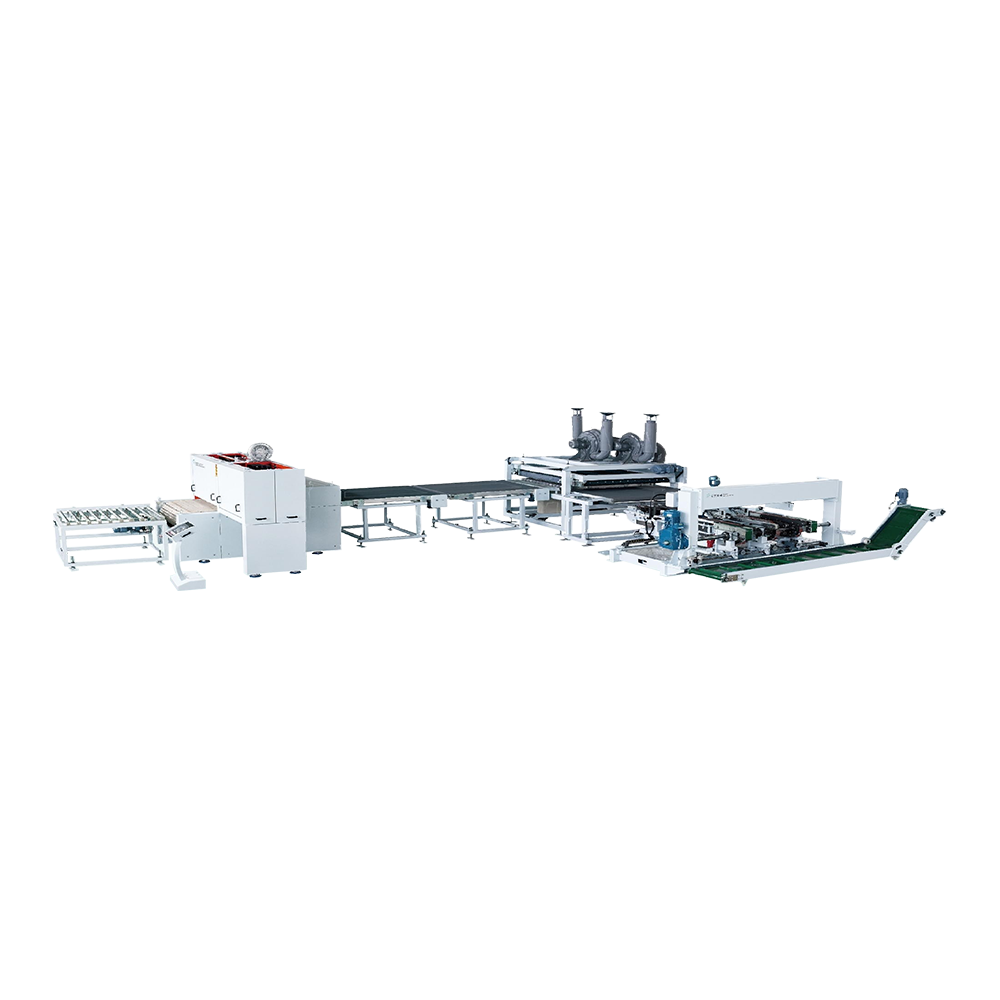
De voedingssnelheid van deze apparatuur kan 40 meter per minuut bereiken, het...
Zie details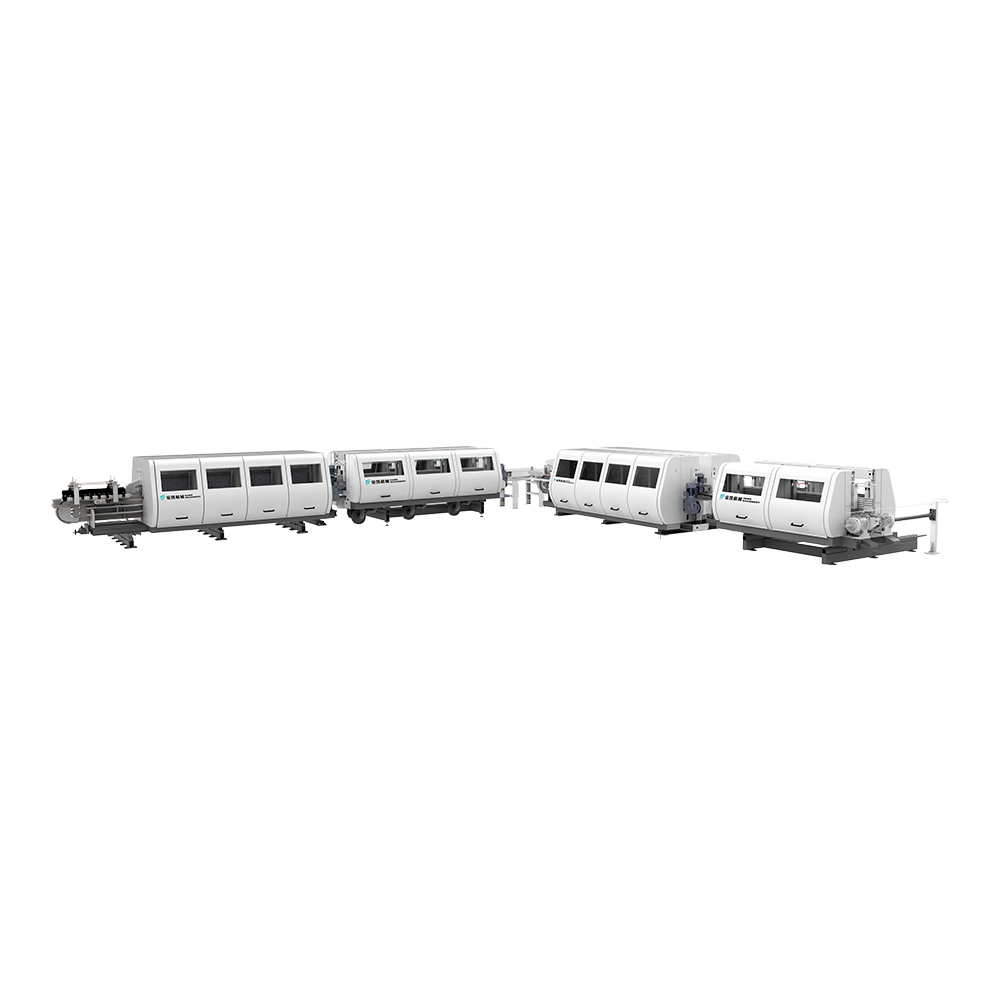
Geschikt voor randcoating van gelamineerd, PVC en WPC. Het gebruik van verf o...
Zie details
Hawk Machinery Automatic Feeding, Cutting & Slotting Line, geschikt voor SPC,...
Zie details
Geïntegreerde intelligente apparatuur integreert industrieel intelligent inte...
Zie details
Contactgegevens.
Boyi Development Area, Changzhou City, Provincie Jiangsu, P. R. China
+86-0519-83319988
Aarzel niet om contact op te nemen wanneer u ons nodig hebt!
 Fabrikanten van extrusiemachine op maat