

Vloersleuflijn (Dubbel uiteinde tenomer))
Het product kan de vloer verticaal en horizontaal sleuven. De machine -serie ...
Zie detailsAls u vloerbedekking produceert, is het verschil tussen een klant die een nieuwe bestelling plaatst en een klant die een claim indient vaak het eindprofiel op een plank. Losse klikverbindingen, open uiteinden en profielen die halverwege een ploegendienst veranderen, zijn allemaal terug te voeren op het eindbewerkingsstation. Dat is de reden waarom de meeste serieuze vloerproducenten een dubbele pennermachine in het midden van hun vloer plaatsen – en waarom de selectie meer aandacht verdient dan een snelle prijsvergelijking. Een penner met dubbele uiteinden bewerkt beide uiteinden van elke plank in één enkele gang, waarbij beide zijden gesynchroniseerd worden ten opzichte van dezelfde referentie. Zodra u begrijpt welke specificaties van invloed zijn op de werkelijke productie en hoe de machine in een complete vloerbedekkingslijn past, kunt u leveranciers beoordelen op de criteria die er echt toe doen.
A dubbele pennenmachine is een dubbelzijdig maat- en profileersysteem. Een rechthoekig paneel beweegt via een doorlopende invoerbaan door de machine, terwijl twee tegenover elkaar liggende bewerkingskolommen tegelijkertijd aan de voor- en achterrand werken. Elke kolom stapelt meerdere gereedschapsstations: een voorritszaag voor een nette trim, een hoofdmaatzaag die de uiteindelijke lengte vaststelt, en horizontale of verticale spindels met freeskoppen voor messing, groef, afschuining en andere profielen.
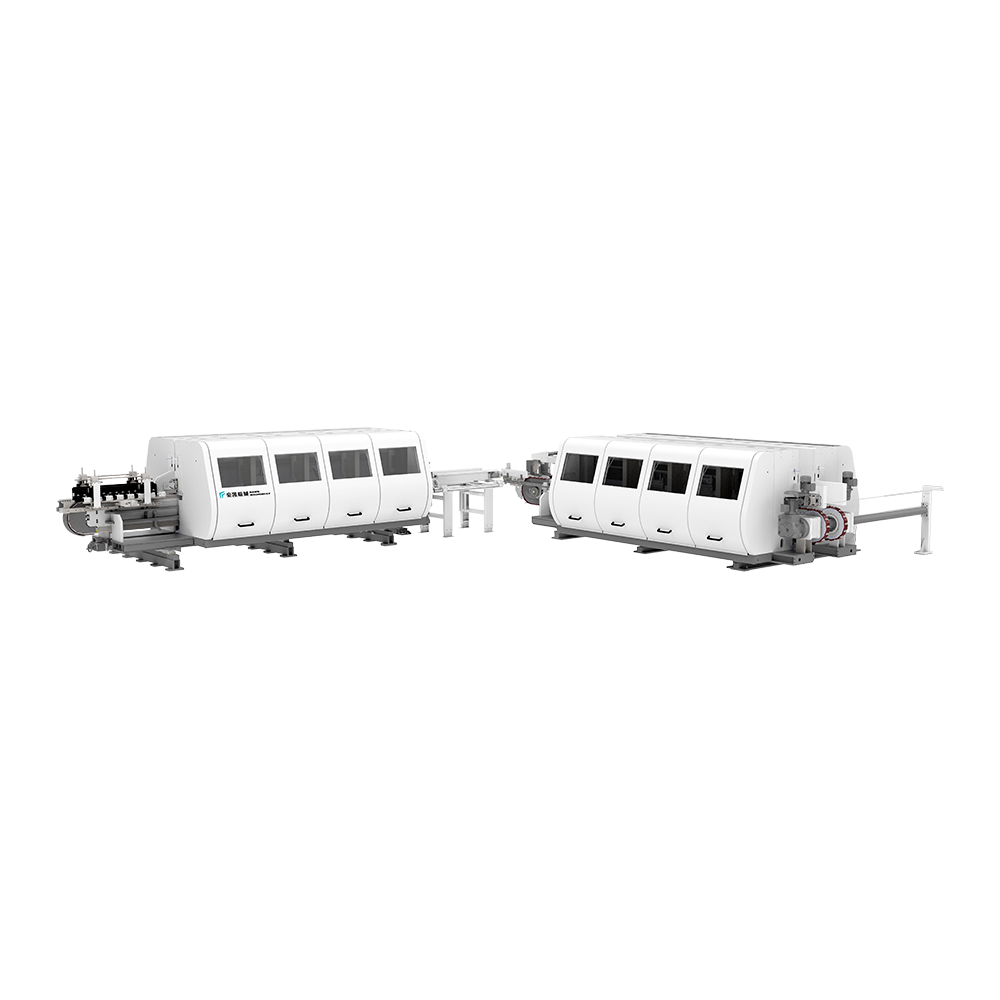 Vloergleuflijn met dubbelzijdige pennenbank Deze machine bewerkt beide plankuiteinden gelijktijdig tegen een gemeenschappelijke referentie, waardoor een consistente lengte, haaksheid en vergrendelingsgeometrie wordt gegarandeerd voor een voorspelbare klik-vergrendelingsmontage. Bekijk Product →
Op een vloerlijn produceren deze spindels de eindprofielen waarmee planken aan elkaar kunnen worden vergrendeld. Omdat beide kolommen uit hetzelfde mechanische referentiepunt snijden, blijven de twee eindprofielen in een vaste relatie ten opzichte van elkaar. Die geometrische relatie – van links naar rechts op dezelfde plank – maakt de click-lock-installatie voorspelbaar. De machine snijdt niet zomaar een profiel. Het definieert de lengte, de haaksheid en de vergrendelingsgeometrie van de plank in één gesynchroniseerde handeling. Hoe het proces werkt, leest u meer in onze dubbele pennenmachine guide , maar het basisprincipe is eenvoudig: beide uiteinden worden tegelijkertijd bewerkt, tegen dezelfde referentie, met dezelfde voedingssnelheid.
Een penner met één uiteinde verwerkt het ene uiteinde tegelijk, waarna de operator of een overdrachtsapparaat het paneel omdraait en het andere uiteinde verwerkt. Dat betekent twee positioneringscycli, twee referenties en tweemaal zoveel kans op fouten. De dubbele penner elimineert dat door het paneel één keer vast te houden en beide randen in dezelfde cyclus te bewerken.
Voor vloerproducten met tand-en-groef- of kliksluitingsystemen liggen de eindprofieltoleranties doorgaans binnen ±0,10 mm. Zodra de werkbreedte, de voedingssnelheid en de gereedschapsconditie zijn ingesteld, houdt een correct geconfigureerde dubbele pennenbank die tolerantie plank na plank vast. Die herhaalbaarheid is geen gemak. Het is een voorwaarde voor lage schrootpercentages.
Elke leverancier presenteert een specificatietabel, maar de cijfers helpen alleen als u ze vergelijkt met uw eigen productiemix: plankformaten, materialen, gereedschapsstrategie en toekomstige lijncapaciteit. De onderstaande tabel vat de specificaties samen die het grootste effect hebben op een vloertoepassing.
| Specificatie | Wat het controleert | Waar u op moet letten |
|---|---|---|
| Werkbreedtebereik | De kortste en langste planklengte die je kunt rennen | Match huidig assortiment met marge voor toekomstige formaten |
| Voersnelheid | Planken per uur | 20–80 m/min is gebruikelijk; controleer op de gewenste snedediepte |
| Aantal spindelstations | Hoeveel bewerkingen vinden er in één keer plaats | Meer stations maken gecombineerd dimensioneren, profileren en afschuinen mogelijk |
| Diameter en toerental van de snijkop | Oppervlakteafwerking en profielkwaliteit | Grotere diameters verminderen de oppervlaktegolving op PVC- en WPC-kernen |
| Herhaalbaarheid van positionering | Tolerantie van plank tot plank | Zoek naar CNC-instellingen of precisieschalen binnen 0,1 mm |
| Hold-down systeem | Stabiliteit bij hoge invoersnelheden | Ketting- en vacuümbevestigingen voorkomen verschuiven op platen met stijve kern |
De tabel in dit artikel is slechts een introductie. Als u concrete modellen vergelijkt, bouw dan uw eigen vergelijkingsblad op basis van de gepubliceerde modellen specificaties voor dubbele pennenbanken die bij uw productafmetingen passen – en vraag de leverancier om elk getal onder belasting aan te tonen, niet alleen als een statische gegevensbladwaarde.
Een pennenbank met dubbele kop die de SPC goed uitvoert, kan moeite hebben met meerlaags massief hout, tenzij het gereedschap en het toevoersysteem zijn afgestemd op het materiaal. Vloerproducenten werken met SPC, WPC, LVT, laminaat, calciumsilicaatplaten en samengesteld hout, elk met zijn eigen bewerkingsgedrag.
SPC- en WPC-planken bevatten een hoog vulstofgehalte en PVC. Het stof is fijn, schurend en kan de messenkooien belasten. Gereedschappen met scherpe hardmetalen of diamanten wisselplaten, gecombineerd met zeer efficiënte stofafzuiging, zijn net zo belangrijk als de stijfheid van het frame van de machine.
Laminaat- en HDF-platen zijn voorzien van een op papier gebaseerde slijtlaag die gewoon staalgereedschap snel bot maakt. Pennenbanken met dubbele uiteinden in laminaatlijnen zijn doorgaans uitgerust met gereedschap met diamantpunten en draaien op hogere snijsnelheden om een zuivere rand te behouden. De invoersnelheid moet stabiel zijn, omdat het harde oppervlak geen ruimte laat voor trillingssporen.
Meerlaags massief hout en calciumsilicaatplaten zorgen voor hogere intermitterende snijkrachten. Bij deze materialen zijn de massa en het dempingsgedrag van de machine bepalend. Een lichter frame kan klapperen als de frees in een knoop of een dichtheidsvariatie in de plank terechtkomt. Niet elke dubbele pennenbank is ontworpen voor dat belastingsprofiel. Daarom moet u de machine testen op het exacte materiaal dat u produceert.
Een dubbelzijdige pennenbank levert maximale waarde wanneer deze wordt gepland als onderdeel van een procesvolgorde, en niet als een geïsoleerde machine. Bij een typische vloerlijn loopt de volgorde van scheuren en op maat maken tot afschuinen, pennen van de uiteinden, verven van V-groeven en eindinspectie. De eindbewerkingsstap bepaalt of alle verdere bewerkingen beginnen met een dimensionaal correcte plank.
 Hogesnelheidslijn voor het afschuinen van vloeren voor LVT Deze lijn is ontworpen voor het trimmen en afschuinen van LVT-vloeren en werkt tot 100 m/min met boven- en onderplaten voor snelle aanpassing en nauwkeurige randafwerking. Bekijk Product →
Voor fabrieken die V-groefvloeren met afgeschuinde randen produceren, moet de eindtenoner in het ritme werken met de afschuiningsfase. Sommige fabrikanten integreren beide functies in één lijn om het materiaaltransport te verminderen en de oriëntatie van de plank consistent te houden. De vloergleuflijn op basis van een dubbele penner van HAWK Machinery koppelt bijvoorbeeld het eindbewerkingsstation aan overdrachts- en positioneringssystemen die elke plank uitlijnen voordat deze het freesgebied binnengaat.
Op fabrieksschaal brengt een automatische vloerproductielijn die integratie verder. De pennenbank wordt één station in een gesynchroniseerd systeem met zagen, gleuffrezen, afschuinen, schilderen en stapelen. Wanneer u een productiebeheersysteem toevoegt, kan de lijn elke plank volgen, de redenen voor afkeuring vastleggen en supervisors live gegevens geven over de opbrengst per ploegendienst. Dat is de context waarin de keuze voor een tenonerproducent er het meest toe doet: je koopt niet zomaar één machine, maar een partner die het hele traject begrijpt.
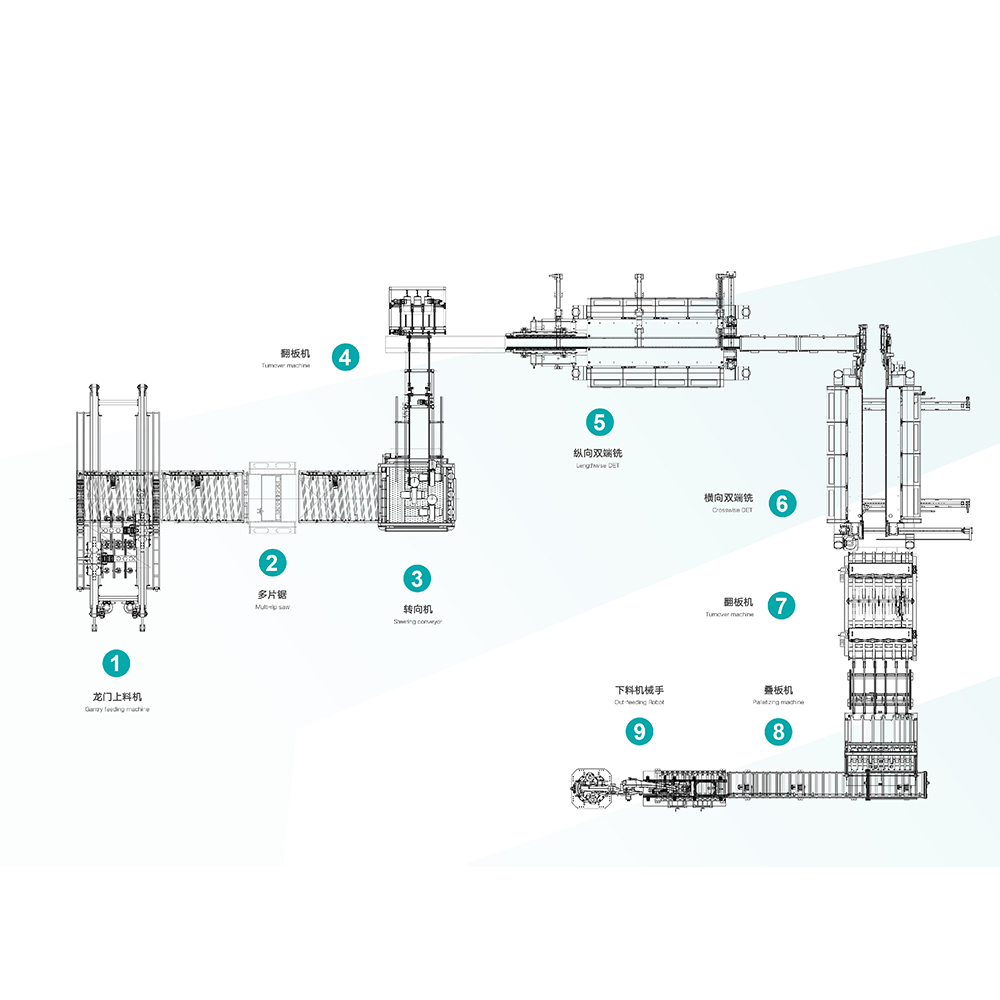 Automatische vloerproductielijn met geïntegreerde gleuven Deze lijn combineert automatische invoer, zagen in meerdere schulpen, sturen, omdraaien en kruislings insteken, waardoor de handmatige betrokkenheid van 5 tot 10 werknemers wordt verminderd en de productie wordt verhoogd. Bekijk Product →
Naast het specificatieblad komt de evaluatie neer op operationele vragen die uw totale kosten gedurende de levensduur van de machine bepalen.
Vraag elke leverancier om uw eigen panelen door de machine te halen en het resulterende profiel te meten onder de voorgestelde snijparameters. De machine die, met de door u verwachte aanvoersnelheid, een schoon, maatvast profiel op uw materiaal aanbrengt, hoort thuis in uw fabriek.
De dubbelpensmachine is in de meest letterlijke zin een langetermijnaanwinst. Het houdt de toleranties aan die bepalen of uw vloer goed vastklikt, snel kan worden geïnstalleerd en bestand is tegen jarenlang gebruik. Een goed op elkaar afgestemde machine betaalt zichzelf terug door minder afval, snellere omschakelingen en een herhaalbare profielkwaliteit; een slecht gekozen oplossing creëert een tolerantieprobleem dat geen enkele aanpassing verderop in de keten kan verhelpen. Evalueer de machine binnen de context van een complete vloerlijn – van scheuren tot V-groefverf en productiegegevens – en kies een leverancier die u kan laten zien hoe elke fase in elkaar past.

Het product kan de vloer verticaal en horizontaal sleuven. De machine -serie ...
Zie details
Deze apparatuur is geschikt voor het bijsnijden en afsluiten van LVT -vloeren...
Zie details
Verschillende zaagmethoden voor transmissie zijn geschikt voor verschillende ...
Zie details
De voedingssnelheid van deze apparatuur kan 40 meter per minuut bereiken, het...
Zie details
Geschikt voor randcoating van gelamineerd, PVC en WPC. Het gebruik van verf o...
Zie details
Hawk Machinery Automatic Feeding, Cutting & Slotting Line, geschikt voor SPC,...
Zie details
Geïntegreerde intelligente apparatuur integreert industrieel intelligent inte...
Zie details
Contactgegevens.
Boyi Development Area, Changzhou City, Provincie Jiangsu, P. R. China
+86-0519-83319988
Aarzel niet om contact op te nemen wanneer u ons nodig hebt!
 Fabrikanten van extrusiemachine op maat